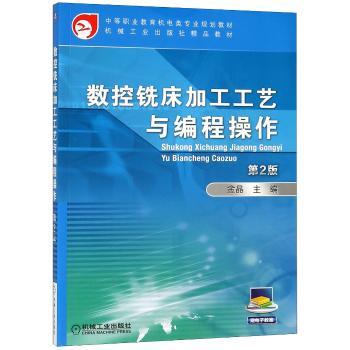
实物拍摄 · 支持放大查看
《数控铣床加工工艺与编程操作(第2版)》第壹章主要讲述了数控铣床和加工中心的工作原理、分类及特点。章主要讲述了常用的工件装夹和找正方法、如何确定工件的加工顺序给路线、顺铣和逆铣的方法及适用情况、选择具和确定切削用量的方法等内容。第三章主要讲述了数控程序的结构和格式、数控程序编制的一般方法和步骤、不同数控系统中常用的编程指令。第四章主要讲述了不同数控系统中常用的编程指令和格式;子程序与固定循环能的应用。第五章主要讲述了具半径补能和具长度补能指令的意义、格式及应用。第六章主要讲述了镜像、旋转和缩能指令的格式及应用。第七章主要讲述了面铣削、外形铣削、挖槽铣削、钻孔、雕刻文字等加工方法。第八章讲述了宏程序的编程方法。课题一讲述了数控铣床的手动操作、MDI方式操作、程序的编辑与自动加工。课题二讲述了试切法对的方法及分别用G54、G92编程的对方法。课题三讲述了具的半径补偿及长度补能的原理、方法和具数据的设置。课题四主要介绍了数控铣床常用具、夹具和量具的使用。《数控铣床加工工艺与编程操作(第2版)》内容丰富,简洁明了,图文并茂,通俗易懂。书中所采用的加工实例均经过实际加工检验,因此具有可操作和实用。
《数控铣床加工工艺与编程操作(第2版)》既可作为中等职业技术学校数控加工相关专业编程与操作教学的教材,也可作为数控操作人员岗位培训的实训指导书。
基础篇 数控铣床(加工中心)的编程
章 数控铣床(加工中心)概述1
节 数控铣床(加工中心)
的组成和工作原理2
节 数控铣床(加工中心)
的分类和特点4
章思考练2
章 铣削加工工艺基础13
节 铣削加工的质量分析13
节 工件的装夹与定位基准的选择17
第三节 工艺规程18
章思考练8
第三章 数控编程基础30
节 编程的一般步骤31
节 数控铣床的坐标系33
第三节 具轨迹的坐标值计算35
第四节 程序编制的基本概念38
第三章思考练3
第四章 数控铣床(加工中心)
编程指令46
节 数控铣床(加工中心)
常用编程指令46
节 详解G代码68
第四章思考练4
第五章 具参数补能指令89
节 具的半径补偿89
节 具的长度补偿95
第五章思考练7
第六章 其他辅能指令100
节 镜能指令的格式及应用实例100
节 旋能指令的格式及应用实例105
第三节 缩能指令的格式及应用实例109
第六章思考练14
第七章 零件综合编程实例115
节 面铣削加工实例116
节 外形铣削加工实例119
第三节 挖槽铣削加工实例128
第四节 钻孔加工实例135
第五节 雕刻文字加工实例139
第六节 复杂零件的加工实例143
第七章思考练69
第八章 宏程序简介172
节 概述172
节 宏程序基础知识173
第三节 常用宏指令及其应用实例175
第八章思考练88
实训篇 数控铣床(加工中心)
的实训r>课题一 数控铣床(加工中心)
的基本操作189
节 数控机床的操作规程
以及日常维护与保养190
节 面板操作与手动操作193
Ⅵ 数控铣床加工工艺与编程操作 第2版
第三节 MDI方式操作207
第四节 程序编辑与自动加工209
课题二 数控铣床(加工中心)
的对方法216
节 用G54编程的对方法217
节 用G92编程的对方法219
第三节 质量控制220
课题三 具的半径补偿及长度
补能的用法221
节 具的半径补能的用法221
节 具的长度补偿
课题四 数控铣床常用具、
夹具和量具的使用227
实训篇 思考练38
思考练案(部分) 245
参考文献248
品相说明:本书为八品,书脊轻微磨损,内页整洁无涂画,无缺页少页,具体以实物照片为准。
品相标准:十品为全新未翻阅;九品近全新有轻微痕迹;八品有明显使用痕迹但内容完整;七品及以下为有破损或缺页,页面会有详细说明。
瑕疵说明:拍品图片均为实物拍摄,因显示设备差异可能存在轻微色差,以收到实物为准。
交易方式:本站采用担保交易,买家付款后资金由平台托管,确认收货无误后放款给卖家。
配送说明:下单后 48 小时内发货,默认快递发货,满 99 元包邮,多件订单可合并运费。
议价规则:标注「价格面议」的商品可通过站内消息与卖家议价,达成一致后改价下单。
七天无理由退换:收到商品七日内,若与描述不符可申请退换,运费由责任方承担。
纠纷处理:如发生交易纠纷,可提交平台介入处理,客服 09:00-18:00 在线受理。
正品保障:平台对古籍、签名本等贵重商品提供鉴定咨询服务,发现赝品全额退款。